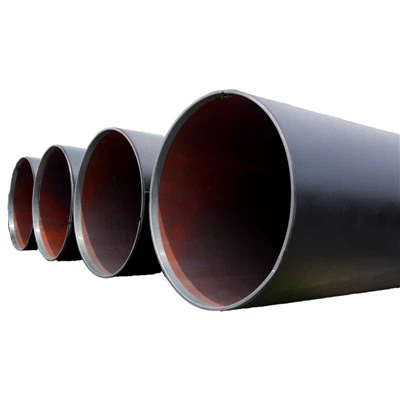
Pipa baja LSAW diproduksi melalui rangkaian pemeriksaan pelat yang terkontrol, persiapan tepi, pembentukan, pengelasan, pengujian, pengukuran, dan penyelesaian. Dibandingkan dengan pipa baja ERW, produksi LSAW dimulai dengan pelat baja dan menggunakan pengelasan busur terendam memanjang untuk menghasilkan pipa baja berdiameter besar-dengan dimensi dan ketebalan dinding yang terkontrol.
Untuk proyek infrastruktur besar, transmisi air, minyak dan gas, tiang pancang, dan industri, setiap tahap produksi dapat mempengaruhi kualitas akhir pipa. Oleh karena itu, proses manufaktur yang terorganisir dengan baik sangat penting untuk mengendalikan integritas las, akurasi dimensi, kinerja mekanis, dan ketertelusuran.
Bagaimana Pipa Baja LSAW Diproduksi?
Proses produksi utama LSAW dapat dibagi menjadi beberapa tahap yang saling berhubungan, dimulai dengan pemeriksaan pelat baja masuk dan diakhiri dengan pemeriksaan akhir dan pelapisan bila diperlukan. Di Huayang Steel Pipe, proses produksinya dirancang untuk pipa baja las jahitan lurus berdiameter-besar, dengan kemampuan produksi mencakupΦ406,4–Φ2,800 mm, ketebalan dinding7–50 mm, dan panjang6–12.5 m.
Urutan proses yang tepat dan persyaratan inspeksi dapat bervariasi sesuai dengan standar yang berlaku, kelas baja, dimensi pipa, dan spesifikasi pelanggan.
1. Inspeksi Pelat Baja
Pelat baja merupakan bahan baku utama pipa LSAW, sehingga harus diverifikasi kualitasnya sebelum dibentuk. Pelat yang masuk diperiksa berdasarkan spesifikasi pembelian, termasuk dimensi, kondisi permukaan, identifikasi, komposisi kimia, dan sifat mekanik.
Pengujian ultrasonik juga dapat dilakukan sesuai dengan standar yang berlaku dan rencana inspeksi untuk mengidentifikasi diskontinuitas internal pada pelat. Inspeksi pelat yang tepat membantu mencegah cacat pada bahan mentah terbawa ke dalam operasi pembentukan dan pengelasan berikutnya.
2. Penggilingan Tepi Pelat
Setelah diperiksa, tepi pelat diproses menggunakan peralatan penggilingan tepi. Operasi ini menentukan lebar pelat, kelurusan tepi, dan geometri kemiringan las yang diperlukan.
Persiapan tepi yang akurat sangat penting untuk pengelasan memanjang. Kondisi tepi memengaruhi penyesuaian sambungan, stabilitas pengelasan, penetrasi, dan profil las akhir. Untuk pipa berdiameter-besar, kontrol dimensi pada tahap ini juga berkontribusi terhadap keakuratan pipa akhir.
3. Pra-tepian tepi
Sebelum pelat dibentuk menjadi pipa silinder, tepi memanjangnya terlebih dahulu-dibengkokkan untuk mendapatkan kelengkungan yang diperlukan.
Tanpa pra-pembengkokan yang sesuai, tepi pelat mungkin tidak cocok dengan geometri melingkar yang diinginkan selama operasi pembentukan utama. Oleh karena itu, pra-pembengkokan yang terkontrol membantu meningkatkan kesejajaran tepi dan mengurangi deviasi pembentukan.
4. Pembentukan JCOE
JCOE adalah salah satu metode pembentukan penting yang digunakan untuk-pipa baja LSAW berdiameter besar. Pelat tersebut ditekan secara bertahap menjadi bentuk J, diikuti oleh bentuk C, dan terakhir menjadi bentuk O.
Berbeda dengan proses yang membengkokkan seluruh pelat dalam satu operasi, JCOE menggunakan beberapa langkah pembentukan yang terkontrol. Hal ini memungkinkan pelat baja besar diubah menjadi bagian pipa silinder sambil mengendalikan deformasi.
Setelah pembentukan O-, pipa memiliki lapisan memanjang terbuka yang disiapkan untuk pengelasan. Proses pembentukan harus menjaga kebulatan, diameter, dan kesejajaran tepi yang sesuai sebelum tahap pengelasan.
Bagaimana Jahitan Longitudinal Dilas?
5. Pra-pengelasan
Setelah terbentuk, tepi memanjang disejajarkan dan disambung sementara melalui-pengelasan awal. Tujuannya adalah untuk menjaga geometri pipa dan keselarasan jahitan sebelum pengelasan busur terendam.
Bergantung pada jalur produksi dan persyaratan proyek, proses pra-pengelasan dapat menggunakan metode pengelasan otomatis yang sesuai. Pemasangan yang stabil-pada tahap ini penting karena memberikan landasan untuk pengelasan internal dan eksternal selanjutnya.
6. Pengelasan Busur Terendam Internal
Jahitan bagian dalam kemudian dilas menggunakanlas busur terendam, atau SAW. Dalam proses ini, busur las terlindung di bawah lapisan fluks granular. Sistem pengelasan dapat menggunakan banyak kabel untuk meningkatkan efisiensi pengendapan dan mempertahankan parameter pengelasan yang terkontrol.
Pengelasan internal menghasilkan sambungan struktural besar pertama di sepanjang lapisan memanjang. Arus pengelasan, tegangan, kecepatan gerak, konfigurasi kawat, fluks, dan masukan panas harus dikontrol sesuai dengan prosedur pengelasan yang disetujui.
7. Pengelasan Busur Terendam Eksternal
Setelah pengelasan bagian dalam, lapisan luar dilas menggunakan las busur terendam. Kombinasi pengelasan internal dan eksternal menghasilkan sambungan las memanjang yang dikembangkan sepenuhnya.
Pengelasan busur terendam-dua sisi adalah salah satu karakteristik penentu dari banyak proses produksi LSAW. Kontrol yang tepat terhadap parameter pengelasan membantu mencapai penetrasi, geometri las, dan kinerja mekanis yang diperlukan.
Pemeriksaan Apa yang Dilakukan Setelah Pengelasan?
Pengelasan merupakan tahapan penting dalam pembuatan LSAW, sehingga pengujian tak rusak biasanya dimasukkan ke dalam proses produksi sesuai dengan standar yang berlaku.
| Tahap Produksi | Proses Utama | Kontrol Kualitas Utama |
|---|---|---|
| Bahan mentah | Persiapan pelat baja | Identifikasi material dan inspeksi pelat |
| Persiapan piring | Penggilingan tepi | Lebar, kelurusan dan geometri kemiringan |
| Pra{0}}pembentukan | Pra-tepian ditekuk | Kelengkungan tepi dan kontrol dimensi |
| Pembentukan | pembentukan JCOE | Diameter, kebulatan dan keselarasan jahitan |
| Pra-pengelasan | Penyambungan jahitan memanjang | Pemasangan{0}}kondisi dan pengelasan |
| Pengelasan utama | SAW internal dan eksternal | Parameter pengelasan dan profil las |
| NDT | Inspeksi jahitan | UT, RT atau metode tertentu lainnya |
| Ekspansi | Ukuran-panjang penuh | Diameter luar dan kebulatan |
| Pengujian hidrostatik | Pengujian tekanan | Inspeksi penahan tekanan dan kebocoran |
| Penyelesaian | Akhiri beveling dan pemeriksaan akhir | Dimensi, ujung, permukaan dan penandaan |
| Lapisan | Perawatan anti-korosi | Ketebalan dan integritas lapisan |


8. Pengujian Ultrasonik
Pengujian ultrasonik biasanya digunakan untuk memeriksa las memanjang dan area tertentu pada pipa. Tergantung pada rencana inspeksi, pengujian dapat mencakup lasan dan logam dasar di dekatnya.
Setelah operasi manufaktur selanjutnya, inspeksi ultrasonik tambahan mungkin juga diperlukan untuk memverifikasi bahwa tidak ada diskontinuitas yang tidak dapat diterima.
9. Pengujian Radiografi
Pengujian radiografi dapat memberikan informasi tambahan tentang kondisi internal las memanjang. Untuk proyek yang memerlukan pemeriksaan radiografi, sistem sinar X-industri digunakan sesuai dengan standar dan prosedur pemeriksaan yang berlaku.
Kombinasi pengujian ultrasonik dan radiografi bergantung pada spesifikasi pembelian. Tidak semua proyek LSAW memerlukan program NDT yang sama persis, sehingga rencana inspeksi harus dikonfirmasi sebelum produksi.
Bagaimana Ukuran dan Tekanan Pipa LSAW Diuji?
10. Ekspansi Diameter
Setelah pengelasan dan pemeriksaan awal, pipa dapat mengalami{0}}muaian mekanis sepanjang penuh. Operasi ini membantu meningkatkan keakuratan dan kebulatan dimensi sekaligus mengontrol distribusi tegangan sisa yang dihasilkan selama pembentukan dan pengelasan.
Untuk pipa LSAW{0}}berdiameter besar, mempertahankan diameter luar dan kebulatan yang ditentukan adalah hal yang penting untuk pengangkutan selanjutnya, pengelasan lapangan, pemasangan, dan penyambungan.
11. Pengujian Hidrostatis
Pengujian hidrostatis digunakan bila diwajibkan oleh standar produk atau spesifikasi pembelian yang berlaku. Setiap pipa diisi dengan air dan diberi tekanan uji yang ditentukan untuk periode yang diperlukan.
Tujuannya adalah untuk memverifikasi integritas tekanan dan mengidentifikasi kebocoran atau cacat yang tidak dapat diterima berdasarkan kondisi pengujian yang ditentukan. Tekanan pengujian, waktu tunggu, dan kriteria penerimaan harus mengikuti standar yang berlaku dan tidak dipilih secara sembarangan.
Apa Yang Terjadi Selama Pemrosesan Akhir?
12. Kemiringan Ujung Pipa
Pipa yang memenuhi syarat diproses di ujungnya sesuai dengan sambungan yang diperlukan dan konfigurasi pengelasan. Miring menetapkan geometri ujung pipa-yang ditentukan untuk pengelasan lapangan atau bengkel.
Dimensi kemiringan yang akurat sangat penting untuk proyek saluran pipa karena persiapan akhir yang tidak konsisten dapat meningkatkan kesulitan selama pemasangan.
13. Pengujian Tak Rusak Akhir
Inspeksi ultrasonik, radiografi, atau inspeksi tambahan lainnya dapat dilakukan setelah pengujian ekspansi dan hidrostatik bila ditentukan. Ujung pipa juga dapat menerima pemeriksaan khusus karena area ujung memerlukan perhatian khusus selama penyelesaian.
Pengujian partikel magnetik dapat digunakan untuk mutu baja yang sesuai dan persyaratan inspeksi untuk mengidentifikasi diskontinuitas permukaan atau dekat-permukaan yang relevan di sekitar ujung pipa.
14. Lapisan Anti-korosi
Untuk jaringan pipa yang terkena tanah, kelembapan, bahan kimia, atau lingkungan korosif lainnya, pipa baja yang memenuhi syarat dapat menerima perawatan anti-korosi sesuai dengan spesifikasi proyek.
Pipa Baja Huayang menyediakan solusi pelapisan diantaranya3PE, 2PE, 3PP, 2PP, FBE, bubuk epoksi internal, dan epoksi cair internal. Jangkauan pemrosesan anti-korosinya mencakup sekitarΦ159–Φ1,626mm, dengan ketebalan dinding4–40 mmdan panjang8–16 m.
Mengapa Setiap Tahap Produksi Penting?
Kualitas pipa baja LSAW tidak ditentukan oleh pengelasan saja. Produk akhir dihasilkan dari pengendalian gabungankualitas pelat baja, persiapan tepi, akurasi pembentukan, parameter pengelasan, pengujian tak rusak, ekspansi, pengujian hidrostatik, penyelesaian akhir, dan pelapisan.
Untuk proyek{0}}berdiameter besar, penyimpangan dimensi pada tahap awal produksi dapat memengaruhi pengoperasian selanjutnya. Misalnya, persiapan tepi yang buruk dapat mempengaruhi kualitas las, sedangkan kontrol pembentukan yang tidak memadai dapat mempengaruhi kebulatan pipa dan kesejajaran jahitan. Inilah sebabnya mengapa proses manufaktur yang sistematis sangat penting untuk menjaga kualitas produk yang konsisten.
Pipa Baja LSAW Apa yang Diproduksi Huayang?
Pipa Baja Huayang memproduksi penutup pipa baja las busur terendam-diameter ganda-sisi besarΦ406,4–Φ2,800 mmdiameternya,7–50 mmdalam ketebalan dinding, dan6–12.5 mpanjangnya. Perusahaan dapat memproduksi baja dengan kualitas, dimensi, dan panjang yang berbeda sesuai dengan kebutuhan proyek.
Kemampuan manufaktur dan pemrosesannya melampaui produksi LSAWPipa baja ERW, pipa baja-panas yang diperluas, perawatan anti-korosi, pemrosesan dalam pipa baja, dan pengujian hidrostatis. Kemampuan terintegrasi ini memungkinkan Huayang untuk mendukung proyek yang membutuhkan pipa baja dalam jumlah besar bersamaan dengan inspeksi dan pemrosesan hilir.
Dari pemeriksaan pelat baja mentah hingga pelapisan akhir, setiap langkah berkontribusi terhadap kinerja dan keandalan pipa baja LSAW yang sudah jadi. Bagi pembeli global, memahami proses produksi juga memudahkan untuk mengevaluasi kemampuan teknis pemasok, sistem-kontrol kualitas, program inspeksi, dan kemampuan untuk memenuhi-persyaratan spesifik proyek.
Baca selengkapnya:
Area Penerapan Inti Pipa Baja Berlapis Antikorosi