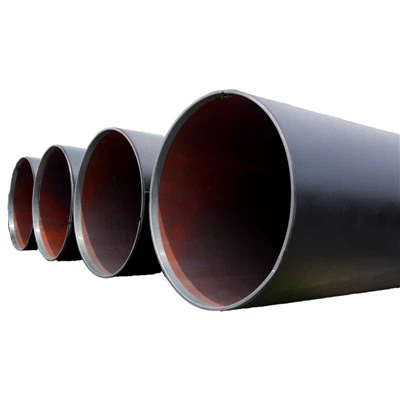
Di bidang manufaktur pipa baja, dua jenis pipa las memanjang yang banyak digunakan melayani kebutuhan teknik tertentu: pipa baja ERW dan pipa las memanjangpipa baja LSAW. Meskipun keduanya merupakan produk las memanjang, proses pembuatannya sangat berbeda, sehingga menghasilkan variasi yang signifikan dalam kinerja produk, skenario aplikasi, dan metode pengendalian kualitas. Bagian berikut ini memberikan analisis sistematis dari perspektif aliran proses, metode pengelasan, karakteristik peralatan, dan kinerja kualitas.
1. Perbedaan Pemilihan Bahan Baku dan Persiapan Uncoiling
1.1. Variasi Spesifikasi Bahan Baku
Pipa baja ERW biasanya menggunakan kumparan baja-ukuran sedang dan tipis sebagai bahan bakunya, sehingga cocok untuk memproduksi pipa berdiameter kecil hingga sedang. Kekuatan dan ketebalan kumparannya sedang, memungkinkan pembentukan cepat melalui pengelasan{{2}frekuensi tinggi.
Pipa baja LSAW menggunakan pelat baja yang jauh lebih tebal, biasanya pelat lebar atau pelat berat. Pelat ini mengalami pra-pembengkokan dan pembentukan melalui peralatan pembentukan besar. Karena pipa LSAW ditujukan untuk aplikasi-kekuatan tinggi dan-tekanan tinggi, pelat baja sering kali terbuat dari-bahan metalurgi bermutu tinggi dan harus melewati pemeriksaan ketat.
1.2. Metode Uncoiling dan Leveling yang Berbeda
Pipa baja ERW menggunakan peralatan pelepasan dan perataan berkecepatan tinggi, terus-menerus, yang menekankan ritme dan efisiensi produksi. Setelah diratakan, strip baja langsung masuk ke mesin pembentuk dan dibentuk menjadi tabung bundar melalui pembentukan gulungan terus menerus.
Pipa baja LSAW memerlukan proses perataan yang lebih rumit, yang melibatkan-peralatan perataan tonase tinggi untuk memastikan tepi pelat lurus dan kerataan permukaan untuk pengelasan selanjutnya. Karena pelatnya lebih tebal, beban peralatannya lebih tinggi dan kecepatan produksinya lebih lambat.
2. Perbedaan Struktural Metode Pembentukan
2.1. Roll-Metode PembentukanPipa Baja ERW
Pipa baja ERW mengadopsi pembentukan gulungan kontinu, yaitu gulungan pembentuk secara bertahap menggulung strip baja menjadi bentuk bulat atau hampir-bulat. Proses ini lancar dan cepat, sehingga ideal untuk produksi massal.
Keuntungannya antara lain: • Kecepatan pembentukan yang tinggi • Efisiensi produksi yang tinggi • Keseragaman dimensi yang baik
Namun karena bahan bakunya lebih tipis, stabilitas pembentukan lebih sensitif terhadap kekuatan dan ketebalan strip.
2.2. Pembengkokan-Metode PembentukanPipa Baja LSAW
Pipa baja LSAW menggunakan proses pembentukan U-O atau UOE. Pelat baja terlebih dahulu-dibengkokkan untuk membuat kelengkungan, kemudian dibengkokkan menjadi bentuk U-dan bentuk O-melalui peralatan pembentuk untuk menghasilkan pipa bundar kosong.
Metode pembentukan ini menawarkan:• Kapasitas untuk pipa-berdiameter besar dan-berdinding tebal• Akurasi pembentukan yang tinggi• Kesesuaian untuk-kebutuhan teknik tugas berat
Meskipun lebih lambat dan lebih mahal, pipa yang dihasilkan menghasilkan integritas struktural yang lebih baik.


3. Perbedaan Mendasar Metode Pengelasan
3.1. Pipa Baja ERW Menggunakan Pengelasan Resistansi Frekuensi Tinggi-
Pengelasan-frekuensi tinggi menciptakan efek kulit dan efek kedekatan pada sambungan, memanaskan dan melelehkan bagian tepinya dengan cepat, yang kemudian ditempa bersama dengan rol pemeras.
Karakteristik utama meliputi: • Masukan panas yang rendah • Pembentukan las yang cepat • Efisiensi pengelasan yang sangat tinggi • Tidak ada logam pengisi
Meskipun efektif untuk pipa- berdinding tipis-dan sedang, proses ini kekurangan masukan panas yang cukup untuk aplikasi-dinding tebal dan-lingkungan bertekanan tinggi.
3.2. Pipa Baja LSAW Menggunakan Pengelasan Busur Terendam Dua Sisi
Pipa baja LSAW mengadopsi pengelasan busur terendam internal dan eksternal, di mana kawat pengisi, fluks, dan arus pengelasan tinggi menghasilkan las penetrasi dalam.
Keuntungannya meliputi:• Penetrasi las yang dalam• Pengisian logam las yang memadai• Struktur mikro las yang padat dan seragam• Kompatibilitas dengan baja-berdinding tebal dan-mutu tinggi
Lasan yang dihasilkan tahan terhadap tekanan internal yang tinggi dan beban benturan eksternal, sehingga metode ini cocok untuk aplikasi teknik yang berat.
4. Perbedaan Proses Pengendalian Mutu Las
4.1. Inspeksi Online untuk Pengelasan ERW
Pipa baja ERW biasanya menggunakan pengujian-arus eddy atau ultrasonik secara online untuk memantau kontinuitas pengelasan dan mendeteksi cacat-tingkat permukaan. Meskipun efisien, kedalaman las yang terbatas meningkatkan sensitivitas terhadap kualitas bahan mentah dan stabilitas proses.
4.2. Inspeksi Komprehensif untuk Pengelasan LSAW
Pipa baja LSAW menjalani pemeriksaan ekstensif, termasuk pengujian las internal dan eksternal, inspeksi ultrasonik, pengujian sinar X{0}}, dan pengujian tekanan.
Pengujian umum meliputi:• Pengujian ultrasonik las penuh• Inspeksi sinar X-• Pengujian hidrostatis• Pengambilan sampel sifat metalografi dan mekanis
Inspeksi ini mencakup seluruh ketebalan las, memastikan pipa memenuhi-persyaratan teknis yang banyak diminta.
5. Perbedaan Pasca-Pemrosesan
5.1. Pasca Umum-Pemrosesan untuk Pipa Baja ERW
Terutama digunakan dalam aplikasi struktur atau tekanan sedang hingga rendah, pipa baja ERW memerlukan pasca-pemrosesan yang relatif sederhana, seperti:• Pelurusan• Pemotongan• Lapisan pelindung atau-perlakuan anti korosi• Inspeksi dimensi dasar
Langkah-langkah ini cukup untuk kebutuhan konstruksi, permesinan, dan transportasi umum.
5.2. Pemrosesan-Pasca Tugas Berat-untuk Pipa Baja LSAW
Pipa baja LSAW memerlukan pasca-pemrosesan yang lebih ekstensif, termasuk:•-koreksi kebulatan tugas berat• Penggerindaan las internal dan eksternal• Lapisan pelapis atau-anti korosi• Pengemasan yang diperkuat untuk pengangkutan-jarak jauh
Proses lebih lanjut ini meningkatkan kapasitas tekanan dan stabilitas struktural.
6. Perbedaan Kinerja Aplikasi Didorong oleh Variasi Proses
6.1. Pipa Baja ERW Cocok untuk Tekanan Sedang hingga Rendah
Karena kedalaman pengelasan yang terbatas, pipa baja ERW biasa digunakan untuk:• Transmisi pipa umum• Fabrikasi struktur baja• Tabung pendukung konstruksi• Permesinan umum
Bahan ini tidak cocok untuk kondisi-tekanan tinggi atau-dinding tebal.
6.2. Pipa Baja LSAW Dirancang untuk Aplikasi Tugas-Berkekuatan Tinggi dan Berat-
Pengelasan busur-dua sisi terendam memberikan penetrasi dan penguatan las yang dalam, sehingga membuat pipa baja LSAW cocok untuk:• Pipa minyak mentah dan gas alam bertekanan tinggi
Kualitas las yang unggul dan kemampuan{0}ketebalan dindingnya selaras dengan kebutuhan infrastruktur utama.
7. Kesimpulan
Meskipun pipa baja ERW dan pipa baja LSAW keduanya merupakan pipa las memanjang, keduanya berbeda secara signifikan dalam bahan baku, metode pembentukan, teknologi pengelasan, dan sistem kendali mutu. Pipa baja ERW menawarkan efisiensi tinggi dan biaya rendah, cocok untuk kondisi tekanan sedang hingga rendah. Pipa baja LSAW memberikan kekuatan tinggi, kualitas las yang unggul, dan keandalan dalam teknik-tugas berat dan-tekanan tinggi.
Keduanya mewakili filosofi manufaktur dan proposisi nilai teknik yang berbeda. Memahami perbedaan teknis membantu teknisi dan tim pengadaan memilih pipa yang tepat untuk setiap proyek, sehingga memastikan keselamatan-jangka panjang dan stabilitas operasional.